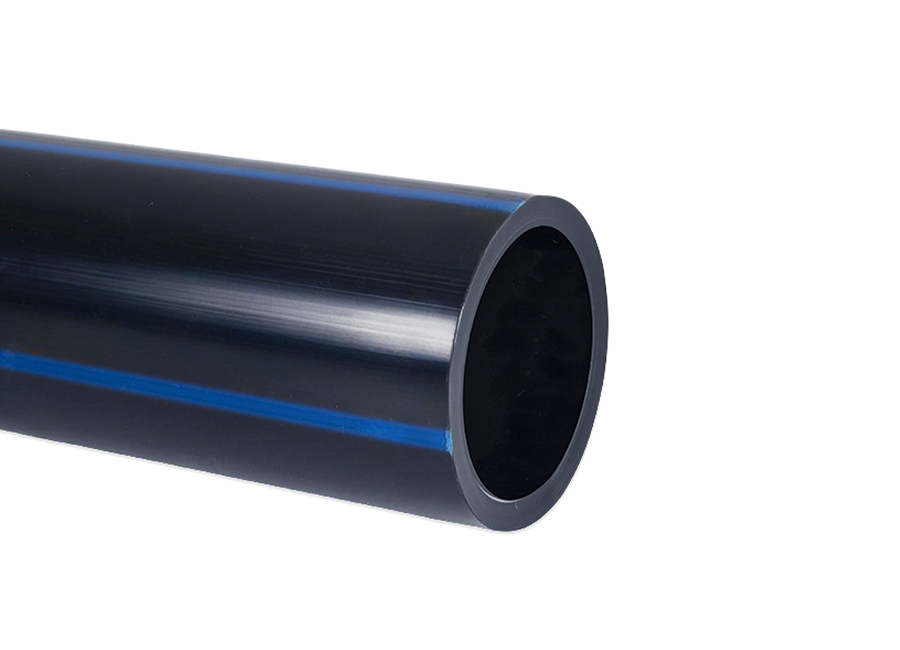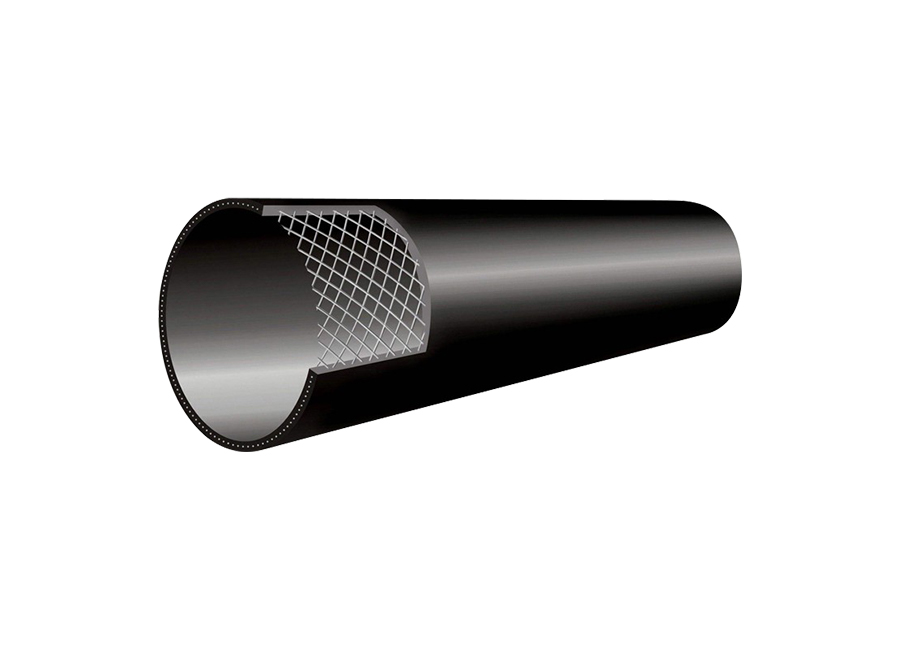
Als u zich bezighoudt met watervoorziening, gasdistributie van industriële leidingen, de afkorting HDPE komt voor in vrijwel elk specificatieblad, catalogus en aanbestedingsdocument. Simpel gezegd: HDPE — polyethyleen met hoge verlangens – is een semi-kristallijn thermoplastisch materiaal dat wordt gemaakt door ethyleen onder lage druk te polymeriseren met gespecialiseerde katalysatoren. Het verspreide taaiheid, een laag gewicht en een uitstekende chemische stabiliteit. Daarom is het standaardmateriaal geworden voor ondergrondse pijpleidingen, vijverfolies en zware verpakkingen. De praktische definitie voor ingenieurs en kopers is kleiner: HDPE is een familie van polyethyleenkwaliteiten met een veeleisende tussen 0,941 en 0,965 g/cm³, een smeltindex die geschikt is voor de productie en een minimale vereiste sterkte waarmee drukwaarden op lange termijn kunnen worden berekend volgens normen zoals ISO 9080.
Waar staat HDPE voor?
HDPE = H hoog- D ensiteit P oly E thyleen
HDPE staat voor polyethyleen met hoge verlangens . De naam is niet alleen een handelslabel; het beschrijft een meetbaar verschil in moleculaire structuur. Polyethyleenketens in HDPE hebben zeer weinig vertakkingen, dus de ketens zijn uitgelijnd en samengevoegd in kristallijne gebieden. Die pakking een materiaal met een hogere versterker, stijfheid en treksterkte dan polyethyleen met lage aansluitingen (LDPE) of lineair polyethyleen met lage aansluitingen (LLDPE).
PE80 en PE100: De fundering voor buizen
In de leidingindustrie worden HDPE-harsen lastig op basis van hun minimaal vereiste sterkte (MRS). PE80 heeft een MRS van 8 MPa nl PE100 heeft een MRS van 10 MPa. Wanneer een specificatie om HDPE-buizen vraagt, wordt vrijwel altijd verwezenlijkt naar PE80- of PE100-verbindingen met een oxidatieve inductietijd, roetgehalte en weerstand tegen langzame scheurgroei, gedefinieerd door materiaalnormen zoals ISO 4437 voor gas of ISO 4427 voor water.
Hoe wordt HDPE vloeibaar?
De productie van HDPE begint met ethyleengas (C2H4), meestal veroorzaakt door het kraken van nafta of de verwerking van aardgas. Het gas wordt gepolymeriseerd in een lagedrukreactor met behulp van Ziegler-Natta- of chroom(Phillips)-katalysatoren. De keuze van de katalysator bepaalt de ketenvertakking, het molecuulgewicht en de molecuulgewichtsverdeling – die allemaal de verwerkbaarheid en mechanische eigenschappen van de inspiratie hars beïnvloeden.
Na polymerisatie wordt de basishars gemengd met additieven: roet voor UV-bescherming, antioxidanten voor chemische stabiliteit en pigmenten voor identificatie. De compound wordt tot pellets geëxtrudeerd en pijpproducenten smelten de pellets en ze duwen door een matrijs om de pijpwand te vormen. Vervolgens wordt de buis onder vacuüm op maat gemaakt, in een waterbad opgeslagen en opgerold of op lengte gesneden.
Oorspronkelijke eigenschappen van HDPE
Voor een productingenieur komt de definitie van HDPE het beste tot uiting in het eigenschappenprofiel. Dit zijn de typische gepubliceerde bereiken die u kunt vinden in de gegevensbladen van harsleveranciers:
- Dichtheid : 0,941–0,965 g/cm³ (ISO 1183)
- Treksterkte bij vloei : 20–31 MPa (ISO 527)
- Smeltpunt : 126–135 °C
- Ga door met bedrijfstemperatuur : -40 °C tot 60 °C voor drukleidingtoepassingen
- Waterabsorptie : minder dan 0,01% in 24 uur
- Chemische resistentie : uitstekend tegen de meeste zuren, logen en zouten; niet aanbevolen voor waardevolle oxiderende zuren
Dichtheid van HDPE vergeleken met andere thermoplastische buizen (typische waarden, g/cm³)
De spanningswaarde is belangrijk omdat deze correleert met de kristalliniteit. PE100-harsen bevindt zich doorgaans aan de bovenkant van het veeleisende bereik, waardoor ze op korte termijn een hogere sterkte en stijfheid hebben. De wisselwerking is een lichte vermindering van de ductiliteit bij zeer lage temperaturen. Daarom moeten de buiswanddikte en de impactvereisten altijd worden gecontroleerd aan de hand van de relevante norm.
HDPE versus andere thermoplastische materialen die in leidingen worden gebruikt
Door HDPE naast PVC, PP en PVDF te plaatsen, wordt duidelijk waar dit de maximale kandidaat is en waar een andere hars geschikter is. De onderstaande cijfers zijn representatieve waarden uit standaard materiaalgegevensbladen.
| Materiaal | Dichtheid (g/cm³) | Vloeisterkte (MPa) | Ga door met temperatuur. (°C) | Typische pijprol |
|---|---|---|---|---|
| LDPE | 0,91–0,93 | 8–16 | -40 tot 60 | Niet-druk- en dunwandige leidingen |
| HDPE | 0,941–0,965 | 20–31 | -40 tot 60 | Water-, gas- en mestdrukleidingen |
| PP | 0,89–0,91 | 25–35 | 0 tot 90 | Drainage, chemische overdracht, warmwatersystemen |
| PVC-U | 1,40–1,55 | 40–55 | 0 tot 60 | Watervoorziening, riool en leiding |
| PVDF | 1,75–1,80 | 40–55 | -30 tot 140 | Zeer zuivere chemische en halfgeleiderleidingen |
Typische trekvloeigrens van thermoplastische buizen (MPa)
Uit de vergelijking volgen twee praktische consequenties. Ten eerste is HDPE de meest impacttolerante polyolefinen en vormt een monolithische, lekvrije verbinding; Eigenschappen die het ideaal maken voor ondergrondse infrastructuur. Ten tweede heeft HDPE niet de stijfheid of hoge temperatuurbestendigheid van PVC-U of PVDF, dus lange overspanningen en warme proceslijnen indirect een gedetailleerde ontwerpherziening.
HDPE-buizen: waar de definitie en de praktijk samenkomen
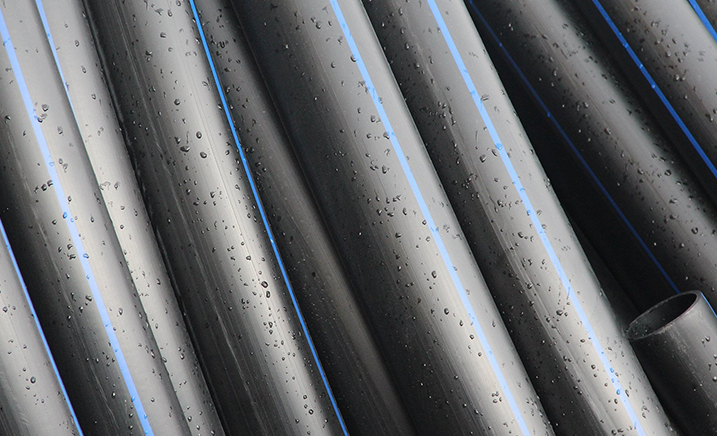
HDPE tot buis is gevormd, vertaalt de definitie zich rechtstreeks in installatie- en operationele voordelen. Een PE100 HDPE-buis is flexibel genoeg om opgerold te worden voor sleufloze plaatsing, maar toch sterk genoeg om verkeersbelastingen en grondbewegingen te ontbreken. Door fusielassen ontstaat een verbinding die zo sterk is als de buiswand zelf, waardoor de risico's op lekkages waar mechanische systemen het laatst van hebben, worden geëlimineerd.
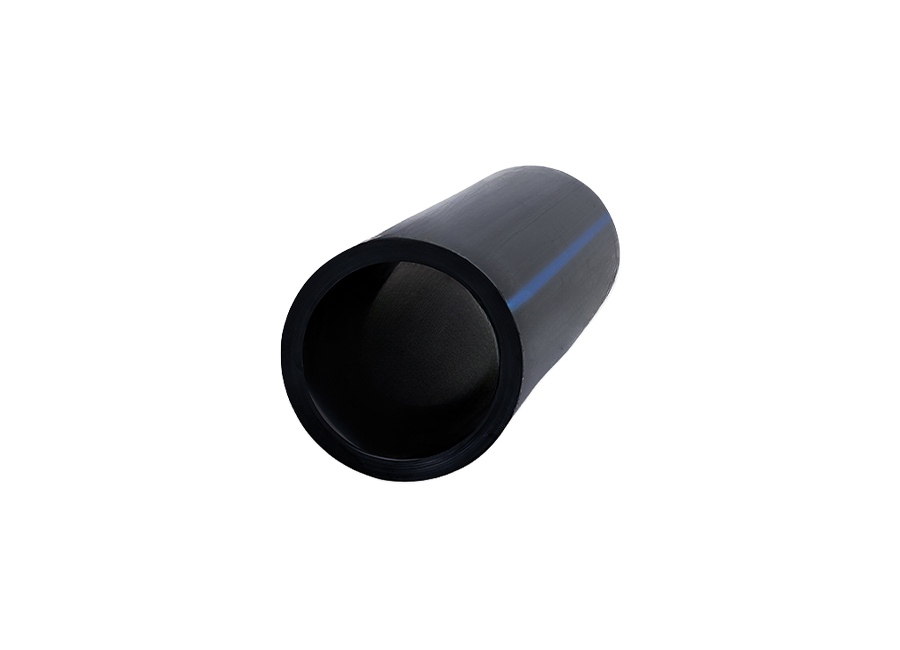 PE100 HDPE-buis voor waterleiding- en sleufloze installatie Deze PE100 HDPE-buis is verkrijgbaar in meerdere SDR-drukklassen en ondersteunt hotmeltlassen voor lekbestendige verbindingen. Het is geschikt voor gemeentelijke watersystemen en aannemers die duurzaamheid op lange termijn nodig hebben volgens ISO-normen. Bekijk Product →
Voor gemeenten en aannemers zijn de relevante cijfers de testcriteria uit ISO 4427: hydrostatische sterkte op lange termijn, weerstand tegen langzame scheurgroei en weerstand tegen snelle scheurgroei. Een correct ontworpen HDPE-waterleiding is defect 50 jaar of meer bij een gebruikstemperatuur van 20 °C, volgens ISO 9080-regressiegegevens.
Isometrische structuur van een HDPE-buis met een elektrolasmof
Fittingen en verbindingsmethoden
Een HDPE leidingsysteem is slechts zo goed als zijn verbindingen. De dominante methoden zijn:
- Kontfusie — de buisuiteinden worden op een verwarmingsplaat verborgen en onder gecontroleerde kracht samengedrukt, waardoor een homogene las ontstaat.
- Elektrofusie — over de buis wordt een passend met ingebedde weerstandsspiralen geklemd; De stroom smelt de fitting- en buisoppervlakken om een smeltverbinding te creëren.
- Mechanische verbindingen — flens-, schroefdraad- of knelverbindingen die voornamelijk worden gebruikt voor overgangen naar andere materialen en voor demontagepunten.
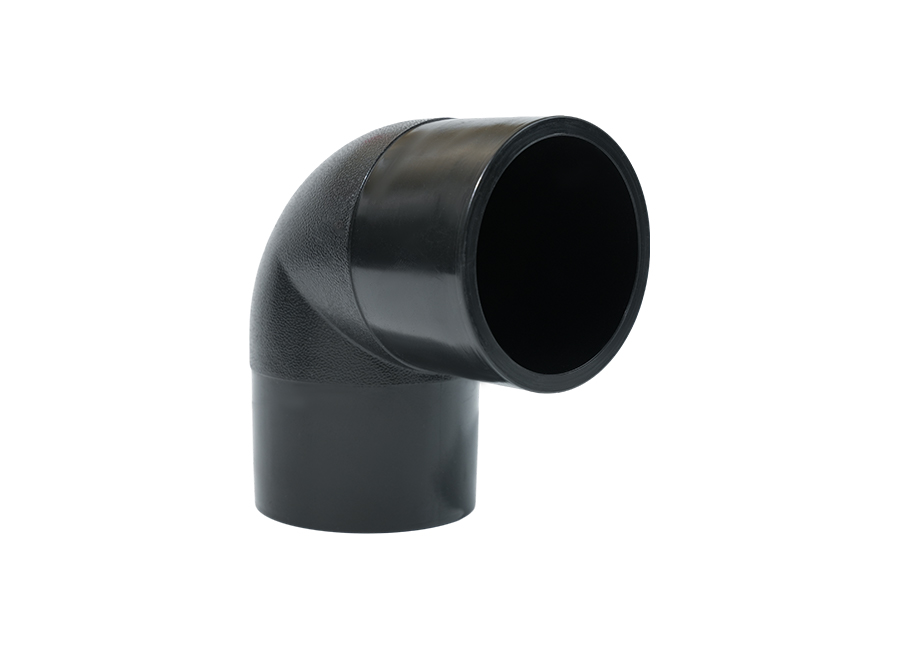
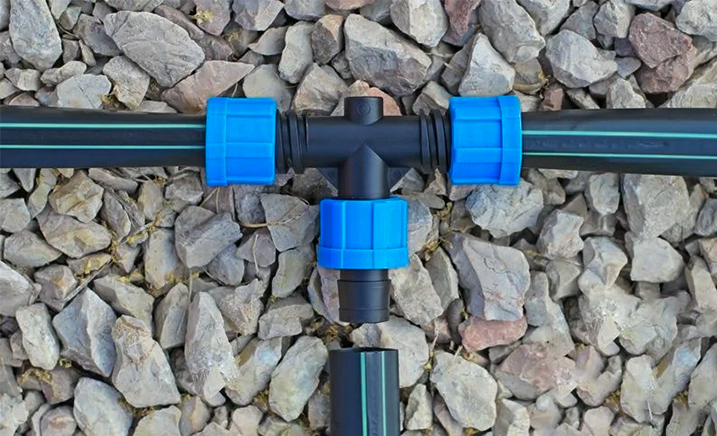
Bij nieuwe leidingen en bij leidingen met dikke wanden heeft stomplassen de voorkeur, omdat de verbinding zonder extra materialen de volledige buissterkte bereikt. Elk PE-stomplasysteem maakt gebruik van een standaardverzameling componenten: ellebogen, T-stukken, verloopstukken, eindkappen en flenzen die dezelfde drukwaarde hebben als de buiswand.
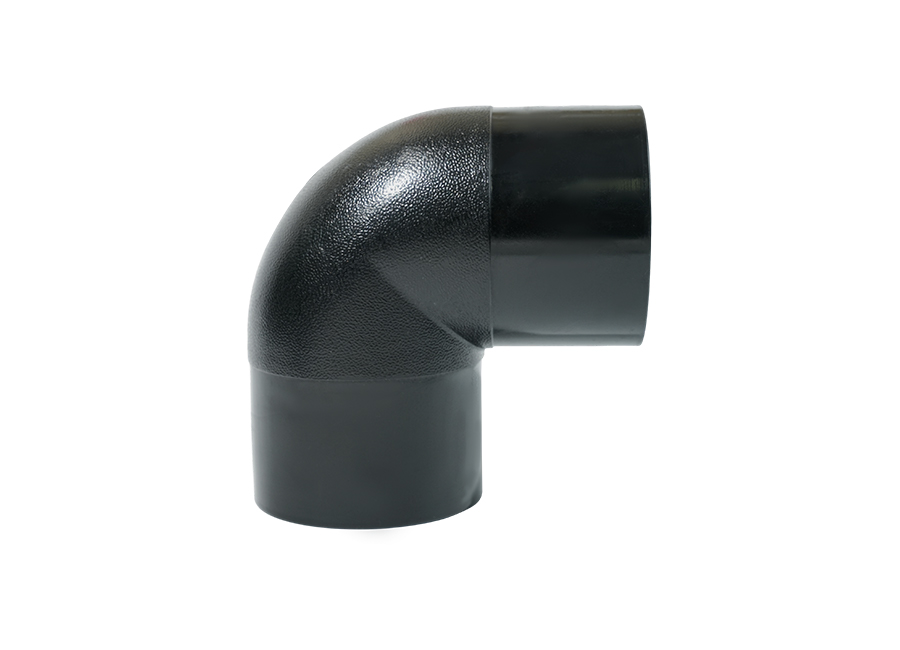 HDPE PE100 90 graden elleboog voor Butt Fusion-systemen Deze 90 graden bocht maakt haakse bochten mogelijk in nieuwe net- en dikwandige leidinginstallaties. Het komt overeen met de drukwaarde van de buis en is geschikt voor lay-outs die nauwkeurige richtingsveranderingen verklaren. Bekijk Product →
Elektrofusie wordt gekozen voor reparaties, aftakkingsverbindingen, zadel-T-stukken en installaties waar de ruimte te krap is voor een stomplasmachine. Elektrolasfittingen zijn eenvoudig in een sleuf te plaatsen en automatisch kunnen worden door het lasapparaat.
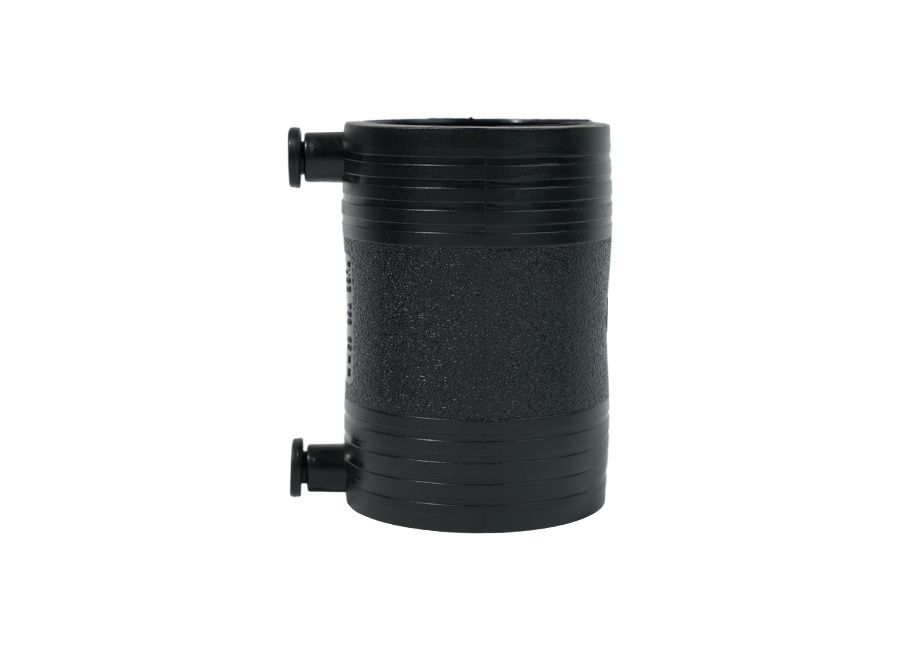 HDPE-elektrofusiekoppeling voor reparaties en krappe ruimtes Deze elektrolaskoppeling is gemaakt van PE100 en koper en biedt een sterke afdichting en duurzame weerstand. Het is ideaal voor aftakkingen, reparaties van installaties waar stomplasapparatuur niet voorbij is. Bekijk Product →
Hoe u de juiste HDPE-buiskwaliteit kiest
De uitdrukking "HDPE-buis" is niet een enkel product; de kwaliteit en afmetingsverhouding bepaald de drukwaarde. Belangrijke controles zijn:
- PE80 versus PE100 — PE100 geeft een dunnere wand bij dezelfde druk, waardoor het gewicht kleiner en de saaier wordt.
- SDR (standaard afmetingsverhouding) — de verhouding tussen de buitendiameter en de wanddikte. SDR17 met PE100 heeft een indeling van PN10, SDR11 met PE100 heeft een indeling van PN16.
- Koolstofzwartgehalte — voor aan UV binne bovengrondse leidingen moet het mengsel 2–2,5% roet bevatten, gecontroleerd volgens ISO 4427 of een conventionele specificatie.
- Certificering - zoek naar ISO 9001-productiecontrole in de fabriek, typetests door derden en traceerbare materiaalcertificaten.
Voor een diepgaand inzicht in de manier waarop chemicaliën en tijd HDPE-buizen beïnvloeden, leest u onze technisch overzicht van HDPE-corrosie en chemische weerstand . Fabrikanten zoals Huada Plastics publiceer compleet assortimenten PE-buizen en fittingen met standaard drukwaarden, wat het selectieproces vereenvoudigt wanneer u een getest, gedocumenteerd systeem nodig heeft.
Waar wordt HDPE voor gebruikt?
Naast buizen bevat voor veel producten dezelfde materiaaldefinitie. De meest veelzijdige toepassingen zijn:
- Drinkwatervoorziening
- Distributienetwerken voor aardgas
- Riool- en hemelwaterafvoer
- Mijnbouwslurry en residutransport
- Landbouwirrigatiesystemen
- Telecom- en elektrische kabelgeleiding
- Chemische opslagtanks en containers
- Voedselveilige verpakkingen en flessen